- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
När drar leverantörer av metallkomponenter ner effektiviteten i den automatiserade monteringsproduktionen?
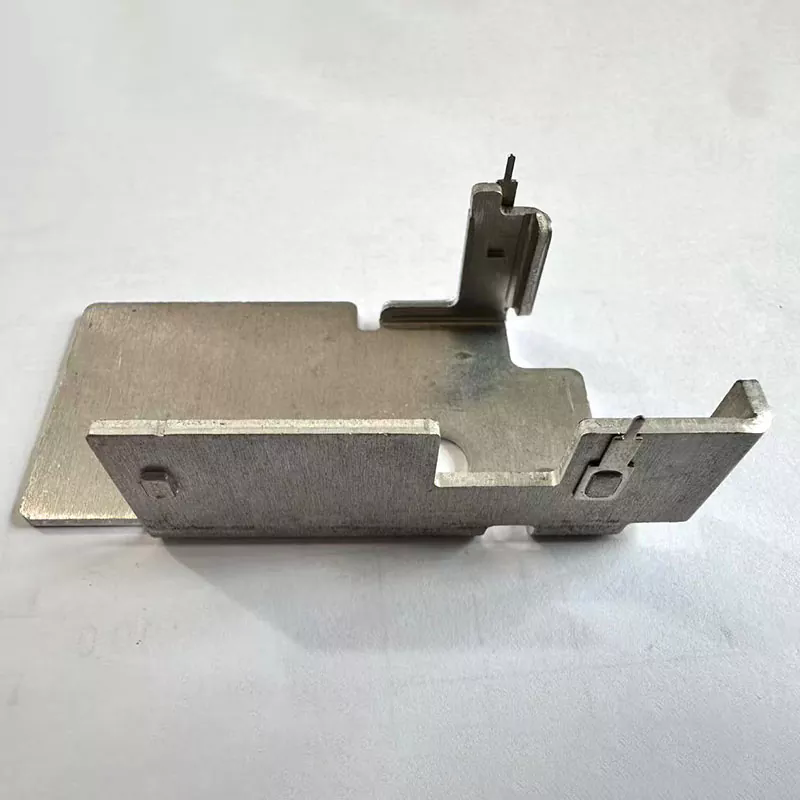
Tillverkare av fordonssystem, konsumentelektronikmärken och EPC-köpare av industriskåp möter ofta fyra kostsamma flaskhalsar när de samarbetar med oprofessionella plåtbockningsleverantörer: okontrollerad återfjädring och instabila böjningsvinklar skapar massivt manuellt korrigeringsarbete på automatiserade monteringslinjer; leverantörer utan DFM-designvägledning lämnar dolda strukturella defekter i tidiga ritningsskeden; spridda bocknings-, ytbehandlings- och testfabriker bryter satsvis spårbarhetskedjor och försenar utländska fabriksrevisioner; Lågkvalitetsverktyg repar delarnas ytor och ökar avvisningsfrekvensen för färdiga produkter. Lijingda integrerar CNC-böjning, professionell processteknik och kvalitetsinspektion under ett fabrikstak, låser ±0,5° ultrasnäv böjtolerans samtidigt som den tillhandahåller tidig designoptimeringstjänst, eliminerar omarbetning av montering, förluster av konstruktionsdefekter och revisionsstagnation för gränsöverskridande köpare av metallkomponenter.
1. CNC dynamisk återfjädringskompensation stabiliserar vinkeltoleransen för obemannad montering
Vanlig bockningsutrustning saknar algoritmer för kompensation för återfjädring av material i realtid; olika stål, aluminiumlegeringar genererar inkonsekvent elastisk återhämtning efter formning, vilket gör att böjningsvinklarna avviker mer än ±1°. Under automatisk montering av roboten kan felinriktade böjda konsoler inte låsas i matchande fixturer, vilket tvingar fabrikerna att tilldela extra arbetare för manuell trimning och skärning av den dagliga produktionskapaciteten. Lijing utrustar helt digitala CNC-bockningsmaskiner med materialspecifika rebound-kalibreringsmoduler, förinställda kompensationsparametrar för rostfritt stål, kallvalsat stål och aluminiumämnen. Inspektionsdata för massproduktion verifierar att alla färdiga bockningsdelar håller vinkeltoleransen inom ±0,5°, perfekt matchar positioneringsstandarder för obemannad monteringsstation med hög hastighet och minskar monteringsarbetet med över 60 %.
2. Senior DFM-ingenjörer eliminerar dolda böjningsdefekter vid ritningsgranskning
De flesta metallbearbetningsleverantörer utför endast ritningar som de har lämnats in utan professionell processutvärdering; orimlig böjradie, för smal fläns och design i kornriktningen utlöser sprickbildning, skrynkling efter massproduktion, vilket tvingar kunder att öppna formar igen och avbryta komponenttillförselcykler. Fabrikens team av seniora plåtingenjörer genomför gratis DFM-optimering för alla offertförfrågningar, justering av böjningslayout, ämnesstorlek och övergångsradian baserat på materialduktilitet före formell formtillverkning. Tidig designingripande undviker efterproduktion av formrevision och förluster av orderfördröjningar, vilket avsevärt förkortar iterationscykeln för nya produktprover för fordons- och elektroniska FoU-team.
3. Fullständig produktion i sluten krets realiserar fullständiga spårbarhetsfiler för batchmaterial
Decentraliserad outsourcing av bockning, polering och beläggning gör det omöjligt att integrera råa MTC-certifikat, bockningsprocessregister och färdiga inspektionsdata i enhetliga partiarkiv. Europeiska och nordamerikanska varumärkesrevisorer kommer att pausa granskningar av leverantörskvalifikationer utan fullständiga spårbarhetsdokument. Varje sats av Lijingda-böjningsdelar registrerar obearbetade stålugnsnummer, CNC-böjningsparameterloggar och slutliga dimensionstestrapporter, och sammanställer kompletta engelska revisionsdokumentpaket tillsammans med leveranser. Integrerad spårbarhetsdata hjälper köpare att klara tredje parts fabriksinspektion utan extra utgifter för materialtestning.
4. Polerade dedikerade formar undviker ytrepor efter böjning
Slitna, opolerade generella stansar lämnar djupa fördjupningar och repmärken på delarnas ytor under böjning; repade konsoler och chassiramar misslyckas med utseendeinspektionen för avancerade elektroniska varor och färdiga fordonsprodukter, vilket skapar höga kostnader för batchskrot. Alla bockningsstansar och V-formar antar spegelpoleringsbehandling före formell produktion, och lägger till avtagbar skyddsfilm på kontaktytor för att eliminera friktionsmärken. Även tunna dekorativa aluminiumböjningskomponenter bibehåller släta repfria ytor utan sekundära poleringsprocedurer, vilket minskar utgifterna för ytbehandling efter process för OEM-tillverkare.
5. Matchning i flera legeringar balanserar lätt struktur och mekanisk styvhet
Enkelt universalplåtmaterial kan inte tillfredsställa differentierade belastningskrav för tunna elektroniska kylflänsar och tunga autochassifästen. Övertjocka plåtar ökar hela produktvikten medan tunna plåtar lätt deformeras under långvariga vibrationsbelastningar. Fabriken allokerar riktade metallämnen enligt kundens belastningsparametrar: tunn aluminium för elektroniska värmeavledningsramar, medium kallvalsat stål för skåpstöd, tjockt rostfritt stål för fordonskonstruktionsfästen. Optimerad plåttjockleksdesign behåller tillräcklig böjhållfasthet samtidigt som lätta produktmål uppnås, vilket sänker den totala kostnaden för färdig produktmaterial för utrustningsmärken.
6. One-stop bockning & efterbehandling förkortar gränsöverskridande orderleveranscykel
Leverantörer som endast tillhandahåller nakna böjda halvfabrikat tvingar köpare att köpa plätering, pulverlackering och gradningstjänster separat från tredjepartsverkstäder, vilket förlänger den totala orderns ledtid med över 10 arbetsdagar. Lijingda integrerar internt produktionslinjer för bockning, gradning, sandblästring och ytbeläggning av flera typer, och avslutar alla bearbetningslänkar i en enda anläggning utan extern outsourcing. Enhetlig produktionsplanering påskyndar leveransen av bulkorder, vilket hjälper OEM-märken att lagra metallkomponenter före säsongsbetonade produktionsökningar.