- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hur glider Cutter Mechanism dolda batchdefekter förbi kontroller på provnivå?
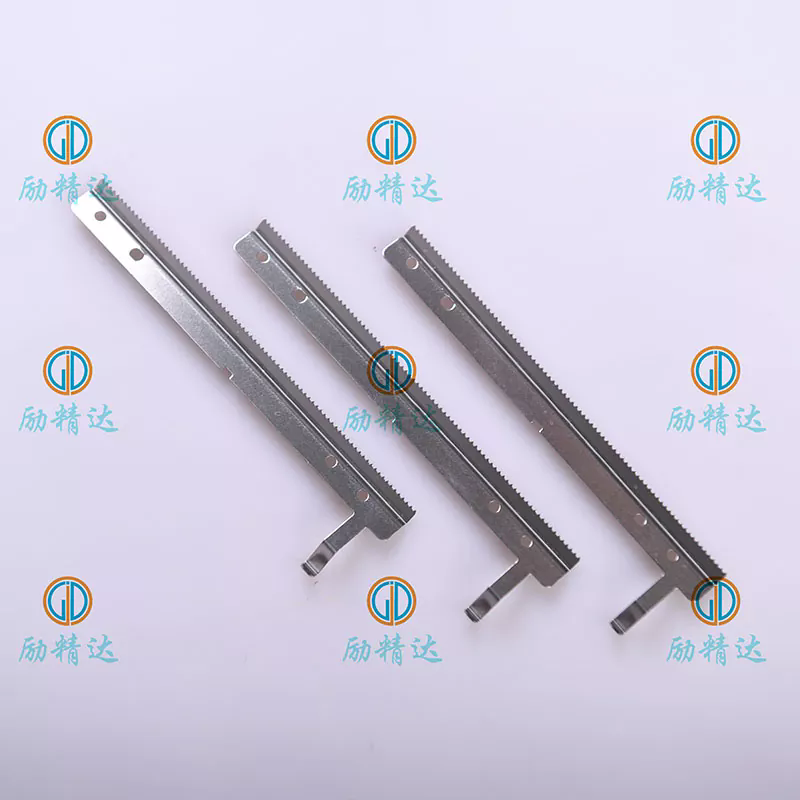
Integratörer av automationsutrustning och distributörer av bilreservdelar undertecknar rutinmässigt massbeställningar efter att ha utvärderat prototypenKuttermekanismprover. Bänktestade prototyper visar exakt slagrörelse, korrekt bladspel och stabilt svar från drivenheten. En rad subtila tillverkningsbrister uppstår först när enheterna kör kontinuerliga arbetsbelastningar på fältet i verkliga fordonsutrustningsuppsättningar.
Vanliga blindvinkeldefekter missas av enbart prototypvalidering
- Batchdrift av komponentmaterial: fluktuationer i legeringsråmaterial leder till för tidigt slitage på växeln eller axeln även med identiska delritningsmått.
- Monteringstolerans stapling: enskilda delar klarar varje inspektion i ett stycke, men ackumulerad monteringsförskjutning skapar intern mekanisk bindning under dynamisk belastning.
- Inkonsekvens i smörjmedelssatsen: felaktig fettviskositet eller fyllnadsvolym leder till termisk förtjockning under ihållande hög driftstemperatur.
- Vibrationsförskjutning efter leverans: fleraxliga vibrationer i sjöfarten lossar förinställda skruvmoment, vilket genererar felinriktning efter kundens mottagande.
1. Korsverifiering av inkommande legeringsråmaterial utöver ritningsdimensionskontroll
De flesta upphandlingsteam verifierar endast geometriska dimensioner på inlämnade provenheter.
Identiska yttermått kan inte garantera konsekvent legeringshårdhet och kornstruktur. Mindre variationer i smältbatch kommer att påskynda slitaget på kugghjul och drivaxel under tusentals arbetscykler.
LijingdaAutoparts tillämpar dubbelkontroll för varje inkommande metallråmaterialparti:
- Hårdhetsprovtagningstest för kritiska transmissionskomponenter
- Material-certifikat korsreferens mot godkänd legeringsspecifikation baslinje
2. Simulering av staplad monteringstolerans istället för inspektion av separata delar
Montering av prototypprov finjusteras manuellt av skickliga tekniker.
Under massproduktion har varje enskild komponent sitt eget tillåtna toleransintervall. När flera delar staplar avvikelser i samma riktning skapar kumulativ offset dold förspänning inuti hela skärmekanismen. Statisk bänkinspektion kan visa mjuka rörelser, men dynamiska höghastighetscykler ger intermittent jitter och onormalt brus.
Virtuell tolerans-stack-up-simulering plus dynamiska cykeltestning av hela monteringen skärmar kumulativa passformsrisker innan massproduktion släpps.
3. Smörjmedelsformulering och processhantering med låst fyllnadsvolym
Prototypmekanismer använder noggrant utvalt smörjmedel med exakt fyllnadsmängd.
På monteringslinjer med stora volymer kan ersättning av fetttyp eller inkonsekvent fyllnadsmängd glida förbi visuell kvalitetskontroll. Under långvarig utrustningsgenererad värme blir oöverensstämmande smörjmedel tjockt, ökar den inre friktionen och förkortar hela klippenhetens livslängd.
- Varje OEM-projekt låser exakt smörjmedelskvalitet, viskositet och fyllnadsvolym i monteringsarbetsinstruktionerna
- Periodisk demonterad stickprovskontroll bekräftar verklig smörjmedelsdistribution i färdiga enheter
4. Simulerad validering av intermodala transitvibrationer
Provenheter förblir i statisk labbförvaring utan att exponeras för logistikchock.
Sjöfrakt och transporter över vägen överför kontinuerliga fleraxliga vibrationer. Fästelement inuti skärmekanismen lider av mikrolossning. Vridmomentförlust uppträder inte före uppackning på destinationsanläggningen, vilket orsakar positioneringsavvikelser efter installation på värdfordonsutrustning.
Färdiga sammansatta enheter genomgår accelererad simulering av transitvibrationskammare. Återmätning av fästelementets vridmoment efter testet verifierar skruvfasthållningsprestanda för gränsöverskridande transporter.
5. Dynamisk uthållighetstestning med hög cykel som replikerar arbetscykler för verklig utrustning
Provutvärdering kör endast begränsade demonstrationscykler.
Verklig automatisk utrustning skapar upprepade snabba slagcykler, stötbelastning och driftstemperaturökning. Vissa mekaniska utmattningsdefekter uppstår först efter tiotusentals kontinuerliga slag, som inte kan avslöjas genom korta manuella driftkontroller.
Accelererad uthållighetstestbänk återger den faktiska arbetsprofilen på plats och övervakar slagnoggrannhet, ljudnivå och temperaturdrift under simulerade cykler med hela livslängden.
6. Spårbarhet för partikopplade komponenter för tredjepartsrevisioner av fordonsreservdelar
Prototypprovtestcertifikat har noll revisionsgiltighet för serieproduktionspartier.
Inkommande kvalitets- och reservdelsintegratörer för fordonsutrustning och revisioner av reservdelsförsörjningskedjor kräver aggregerade batchbundna tekniska register: metallmaterialrapporter, uthållighetscykelloggar, transitvibrationsvalideringsdata.
LijingdaAutoparts sammanställer enhetliga projektorienterade engelskspråkiga spårbarhetsunderlag, och tar bort dokumentationsluckor-utlösta risker för partiavvisning för internationella bilkomponentköpare.
Viktiga upphandlingsalternativ för B2B-inköp av autokomponenter
- Basera inte godkännande av slutlig beställning enbart på prestanda från prototypprov på statisk bänk
- Lägg till krav på materialhårdhet, dynamisk uthållighet och transitvibrationer inom tekniska klausuler för inköpsorder
- Begär partispecifika testsammanfattningar snarare än generiska prototypkvalifikationsdokument